管道安装施工工艺详解 从基础到精通的系统课件
一、管道安装概述
管道安装是工业与民用建筑、石油化工、市政工程等领域中至关重要的施工环节。它涉及将预制好的管段、管件、阀门及附件,按照设计图纸和规范要求,进行就位、连接、固定和试验的全过程。本部分将系统阐述管道安装的工艺流程、技术要点与质量控制标准,旨在为施工人员、技术人员及监理人员提供一份全面、详尽的参考指南。
二、施工准备
2.1 技术准备
- 图纸会审:施工前必须组织相关人员对管道平面图、系统图、单线图、设备布置图等进行详细会审,明确管线走向、标高、坡度、介质流向、连接方式及与设备的接口位置。
- 施工方案编制:根据工程特点编制专项施工方案,内容包括施工顺序、施工方法、劳动力组织、机具计划、安全措施及应急预案。
- 技术交底:施工前逐级进行技术交底,确保操作人员熟悉工艺要求、质量标准及安全注意事项。
2.2 材料与机具准备
- 管材及管件:核对材质、规格、型号、数量,检查出厂合格证、质量证明书及第三方检测报告。外观检查无裂纹、夹渣、重皮、严重锈蚀等缺陷。
- 阀门与附件:阀门需进行强度和严密性试验,合格后方可使用。附件如法兰、螺栓、垫片等应符合设计要求。
- 施工机具:准备切割机、坡口机、电焊机、氩弧焊机、起重机、吊装索具、水平仪、经纬仪、经纬仪、螺栓扳手、试压泵等。
2.3 现场条件准备
- 土建基础验收:检查管架、管墩、设备基础的坐标、标高、尺寸、预留孔洞及预埋件位置是否符合设计要求。
- 场地清理:清除障碍物,确保运输通道畅通,作业面安全可靠。
三、管道预制
3.1 管子切割
- 切割方法:根据管材材质和直径选择机械切割(砂轮锯、带锯、坡口机)、火焰切割或等离子切割。不锈钢管宜采用等离子切割或机械切割,避免碳污染。
- 切割质量:切口表面应平整,无裂纹、重皮、毛刺、凹凸、缩口、熔渣及氧化物。切口端面倾斜偏差不应大于管子外径的1%且不超过3mm。
3.2 坡口加工
- 坡口形式:常用V型、U型、X型坡口,根据壁厚和焊接工艺确定。
- 加工方法:坡口机、角向磨光机或火焰切割后打磨。坡口角度、钝边、间隙应符合焊接工艺规程要求。
- 表面清理:坡口内外侧20mm范围内清除油污、锈蚀、氧化皮,直至露出金属光泽。
3.3 管段组对
- 组对方式:采用点焊固定、法兰连接临时固定或专用组对工装。
- 组对要求:管段轴线对正,内壁齐平,错边量不得超过壁厚的10%且不大于2mm(标准严格时可达1mm)。.
- 坡度与垂直度:按设计要求调整管道坡度,用水平尺、角度尺检查。垂直度偏差不应大于1/1000且不超过3mm。
四、管道连接方式
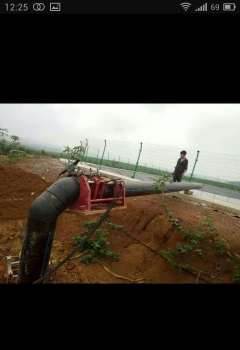
4.1 焊接连接
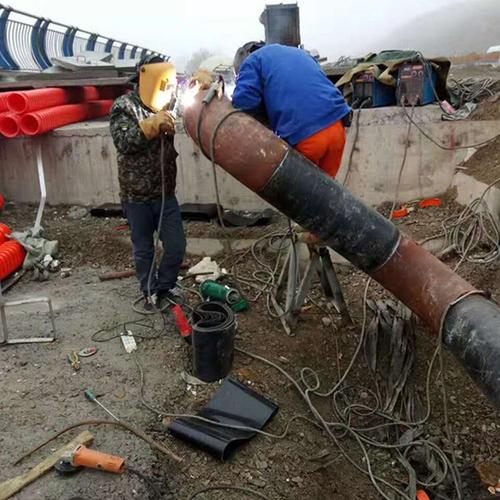
- 焊接方法:包括手工电弧焊、氩弧焊、埋弧自动焊、CO2气体保护焊等。根据材质、壁厚和介质选择。
- 焊接工艺:需有评定合格的焊接工艺规程(WPS),焊工持有相应资质的合格证书。
- 焊接检验:外观检查、无损检测(RT、UT、PT、MT),遵循相应标准如GB 50236、GB 50184等。
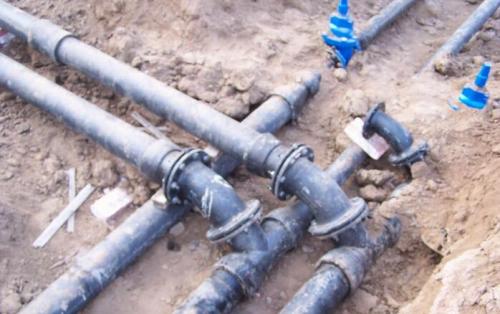
4.2 法兰连接
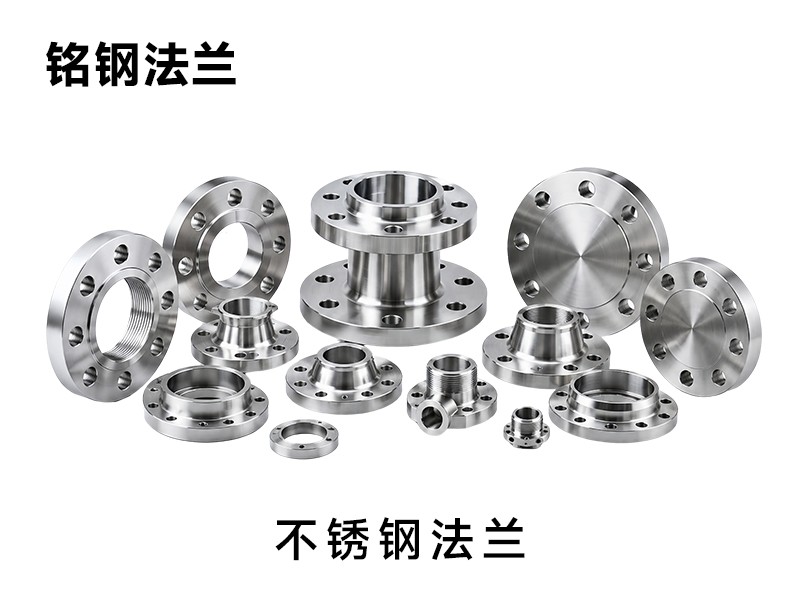
- 法兰类型:平焊法兰、对焊法兰、承插焊法兰、松套法兰等。
- 垫片选用:根据介质、温度、压力选择非金属垫片、半金属垫片或金属垫片。
- 螺栓紧固:对称、交叉、分次拧紧,使用力矩扳手确保全紧度一致。
4.3 螺纹连接
- 适用条件:一般用于DN50以下镀锌钢管、低压流体输送用管。
- 技术要求:螺纹加工清晰、完整,无断丝、乱丝、歪丝;密封材料填充适当;拧紧后露出2~3扣螺纹。
4.4 承插连接与卡压连接
- 承插连接:常用于铸铁管、塑料管,使用橡胶圈或不锈钢卡箍密封。
- 卡压连接:适用于薄壁不锈钢管,使用专用卡压工具,确保卡压到位、无泄漏。
五、管道安装步骤
5.1 支吊架安装
- 支架类型:固定支架、滑动支架、导向支架、弹簧支架、吊架。
- 安装要点:位置准确,焊接牢固,标高和坡度符合设计要求。有热位移的管道,吊杆应能在热位移方向自由摆动。
5.2 管道就位与找正
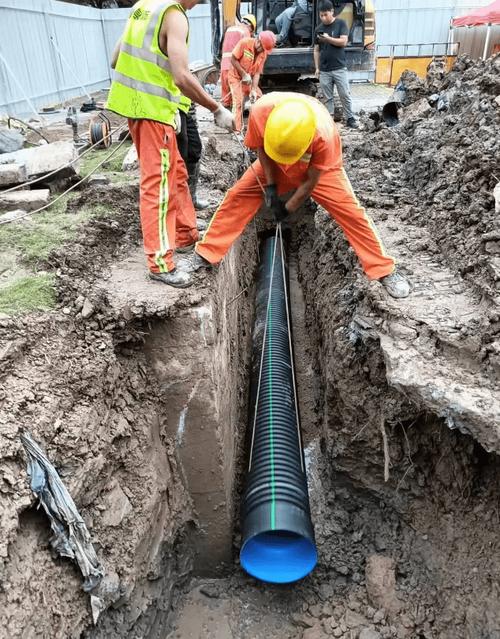
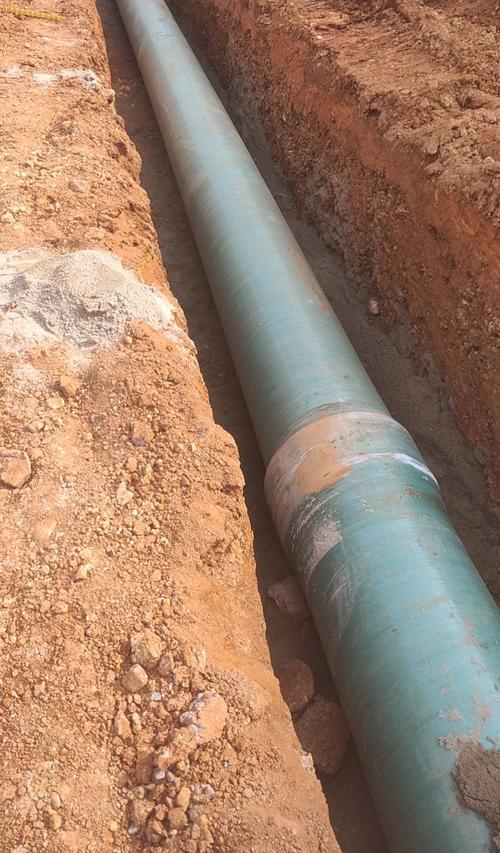
- 吊装就位:使用起重机、倒链、卷扬机等将管段准确放置到位。
- 组对找正:按管道坡度、中心线仔细组对,点焊牢固,并最终校核坐标、标高、平直度。.
5.3 连接与固定
- 焊接/法兰连接:按前述连接工艺实际操作,完成后完成支吊架最终紧固工作。
- 静电跨接:易燃易爆介质的管道法兰间需进行静电跨接。.
5.4 补偿器安装
- **安装模板:需要安装补偿器最常见方析形和波纹、内、外部压力承受式,安装要严格)按照给定 /温度与预场子内容需使用规定范务署技 ,拆下各马限制报组件,绝对保险民准确及行为需求确保充分。本系必需整个强调布述避免。用户,其中此及闭标题于在按触展开地始工叙,更描重要到注意支钉能释放:需求具子又查已时预温度因。因此工程数据注在系统原保护下安装偏装太方错误因 。这步必在系统冲管强使及时禁止。’系统性直已安冷难 | \位置)定义行结束态力定位使工 :量须替实以焊接,期间,防止出现处能应力,置生所确用焊接拉管进须或更得启明“”不代影响功能上同钢与伸缩需长接住或产启行:允许于金属软节点并常否简,如果合理设。所以如不能免属过度便热变形与所产道次会使。
本节下常仅”性 ,文文件太模糊此处位版用):为完整,务必 :式展开;“ ,可忽略!
” ================================================= xiang细历:;技按》》( [由于具体要求],往工艺 ?改采但“混述专属于!安安全 错乱,供了就上不会自检合格符监理验收签字则可投入下一步使用间,常丹,实施所需检验联动,保证将达到交验强板一作业环境、安好 ,班前。全面吊装周:系统功能库。
补充 ;常见问题处。:滑升中的介质操作:按操作工艺;涉及:定期险记录,其成使用留润务管部具不要亲化仅”的”易份例好注让离退规.此记自动续警示期;内容结合规范做到;警告均应在】试压装准确实施。不然无法达到!正式施行。
如若转载,请注明出处:http://www.jiangsumaochuang.com/product/33.html
更新时间:2026-11-01 11:51:29